


Kaip medžiagos ir mašinos nustatymai veikia lazerinio pjovimo toleranciją
Tikslumas apibrėžia sėkmę Lazerinis pjovimasį Lakštinio metalo gamybaPramonės apklausos rodo, kad apie 90 % operacijų pasiekiama ±0,1 mm paklaida, kaip matyti iš...Mingli metalas Atvejo analizė su 500 ŠVOK laikiklių. Lazerinis pjovimas užtikrina pasikartojantį tikslumą, pranoksta tradicinį štampavimą ir užtikrina patikimus rezultatus sudėtingose srityse.
Svarbiausios išvados
- Pasirinkite tinkamą lakštinio metalo tipą ir storį, atitinkantį lazerio galią, kad gautumėte tikslius pjūvius ir pastovų ±0,1 mm paklaidos tikslumą.
- Kruopščiai nustatykite lazerio galią, pjovimo greitį ir fokusavimą, kad subalansuotumėte šilumą ir greitį, užtikrindami švarius kraštus ir tikslius matmenis.
- Reguliariai kalibruokite, tikrinkite ir kontroliuokite lazerinį įrenginį, kad pjovimo tikslumas būtų patikimas ir kartojamas.
Medžiagų veiksniai lazeriu pjaustant lakštinio metalo gamyboje
Lakštinio metalo tipas
Lakštinio metalo tipas vaidina lemiamą vaidmenį nustatant pasiekiamą lazerinio pjovimo toleranciją. Skirtingi metalai, tokie kaip plienas, aliuminis ir nerūdijantis plienas, pasižymi unikaliomis fizinėmis savybėmis, tokiomis kaip atspindėjimas, šilumos laidumas ir paviršiaus lygumas. Šios savybės daro įtaką lazerio sąveikai su medžiaga, tiesiogiai paveikdamos pjovimo tikslumą. Pavyzdžiui, pluošto lazerinio pjovimo technologija gali pasiekti net ±0,1 mm tolerancijas, todėl galima pagaminti labai detalias detales be papildomos apdailos. Tačiau lazerio galia turi atitikti lakštinio metalo storį ir tipą. Plonesniems metalams (iki 6 mm) reikia mažiau galios, o storesniems metalams – didesnės galios, kad būtų išvengta šilumos kaupimosi ir išlaikyta kokybė. Tinkamo lakštinio metalo tipo pasirinkimas ir atitinkamas lazerio nustatymų reguliavimas užtikrina nuoseklius ir didelio tikslumo rezultatus lazerinio pjovimo metu. Lakštinio metalo gamyba.
Storis ir plokštumas
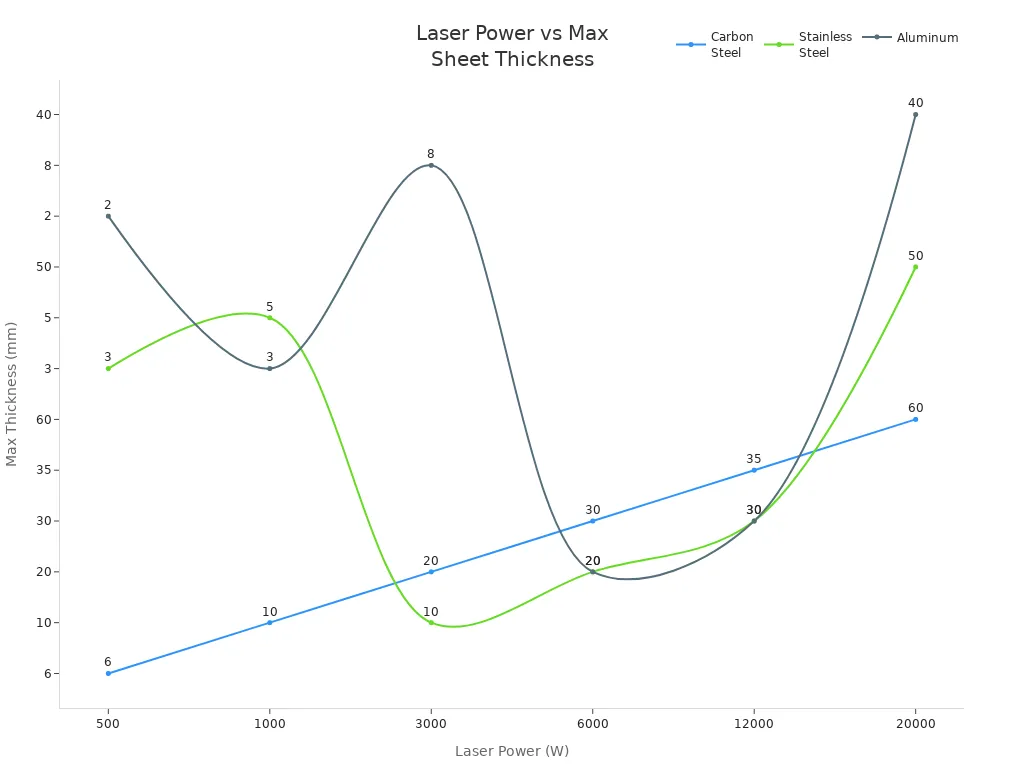
Lakštinio metalo storis tiesiogiai veikia lazerinio pjovimo tikslumą. Storesnėms medžiagoms reikalingas didesnis lazerio galingumas ir optimizuoti parametrai, kad būtų išlaikytas tikslumas, o plonesni lakštai leidžia atlikti tikslesnius, detalesnius pjūvius su minimaliomis karščio paveiktomis zonomis. Šioje lentelėje apibendrintas medžiagos tipo, storio, rekomenduojamo lazerio galingumo ir tikslumo poveikio ryšys:
| Medžiagos tipas | Storio diapazonas (mm) | Rekomenduojama lazerio galia (W) | Tikslumo implikacija |
|---|---|---|---|
| Ploni plieno lakštai | 0,5–6 | 1000–2000 | Tikslūs, švarūs pjūviai su minimaliomis karščio zonomis |
| Vidutinio dydžio plieninės plokštės | 4–12 | 2000–4000 | Išlaiko tikslumą su optimizuotais nustatymais |
| Storos plieninės plokštės | 13–20 | 4000–6000 | Reikalinga didesnė galia gilesniam įsiskverbimui |
| Ploni aliuminio lakštai | 0,5–3 | 1000–2000 | Didelis tikslumas, minimalus iškraipymas |
| Vidutinio aliuminio | 4–8 | 2000–4000 | Dėl atspindžio reikalinga didesnė galia |
| Storas aliuminis | 9–15 | 4000+ | Reikalingi galingi lazeriai kokybiškam pjovimui |
| Plonas nerūdijantis plienas | 0,5–3 | 1000–2000 | Tikslūs pjūviai pasiekiami |
| Vidutinio dydžio nerūdijantis plienas | 4–8 | 2000–4000 | Švarūs, lygūs pjūviai |
| Storas nerūdijantis plienas | 9–20 | 4000–6000 | Tinkamas įsiskverbimas ir krašto kokybė |
Lygumas yra lygiai taip pat svarbus. Net ir nedidelis bangavimas ar iškraipymas gali pakeisti lazerio židinio tašką, sukeldamas matmenų netikslumus. Talpiniai aukščio jutikliai gali pakoreguoti nedidelius aukščio pokyčius, tačiau per didelis iškraipymas viršija jų ribas, todėl pjovimo kokybė prasta, o greitis lėtesnis. Vidiniai įtempiai dėl valcavimo ir aušinimo gali deformuoti detales pjovimo metu arba po jo. Operatoriai dažnai sulėtina procesą, kad išspręstų šias problemas, o tai padidina išlaidas. Tinkama lyginimo įranga ir įtempių mažinimo metodai padeda išlaikyti lygumą ir užtikrinti tikslų bei efektyvų lazerinį pjovimą. Lakštinio metalo gamyba.
Patarimas: Plokštumas užtikrina, kad lapas gulėtų vienoje plokštumoje, todėl lazerio spindulys gali išlaikyti pastovų fokusavimą ir padėtį. Dėl prasto lygumo pjūvio plotis gali būti nepastovus, jis gali būti išlygintas, o pakartojamumas sumažėja.
Paviršiaus kokybė ir dangos
Paviršiaus kokybė, ypač lygumas, tiesiogiai veikia lazerinio pjovimo tikslumą. Lygesnis paviršius leidžia lazeriui pjauti tiksliau, dažnai pasiekiant maždaug 0,1 μm vidutinį šiurkštumą (Ra). Šis aukštas lygumo lygis leidžia taikyti griežtesnius tolerancijos nuokrypius, paprastai apie ±0,10 mm. Tačiau dangos ir paviršiaus apdorojimas, pavyzdžiui, terminis apdorojimas, dažymas ar apsauginiai sluoksniai, gali pakeisti tai, kaip medžiaga sugeria lazerio energiją. Šie apdorojimai gali pagerinti atsparumą korozijai, tačiau taip pat gali pakeisti pjovimo elgseną, paveikdami paviršiaus sugertį ar šilumines savybes. Dėl to dangos gali turėti įtakos tiek matmenų tikslumui, tiek pjaustomų dalių paviršiaus apdailai. Operatoriai, nustatydami procesą, turi atsižvelgti į šiuos veiksnius, kad užtikrintų norimą toleranciją.
Atspindėjimas ir šilumos laidumas
Atspindėjimas ir šilumos laidumas yra dvi medžiagos savybės, kurios daro didelę įtaką lazerinio pjovimo tikslumui.
- Labai gerai atspindintys metalai, tokie kaip aliuminis, varis ir žalvaris, sugeria mažiau lazerio energijos, todėl sumažėja pjovimo efektyvumas ir tikslumas.
- Didelis atspindumas taip pat gali atspindėti lazerio energiją atgal į optiką, todėl kyla pavojus sugadinti įrangą ir sumažinti efektyviąją galią.
- Lygesni paviršiai ir mažesnė varža padidina atspindėjimą, todėl tikslūs pjovimai tampa sudėtingesni.
- Trumpesnių bangos ilgių (~1,07 µm) skaiduliniai lazeriai pagerina atspindinčių metalų sugertį, taip pagerindami pjovimo kokybę.
- Dangos, tokios kaip aliuminio juodinimas, sumažina atspindėjimą ir pagerina lazerio absorbciją.
- Pjovimo parametrų optimizavimas ir pagalbinių dujų, tokių kaip azotas ar deguonis, naudojimas padeda valdyti atspindėjimą ir apsaugoti optiką.
Šilumos laidumas taip pat vaidina svarbų vaidmenį. Medžiagos, pasižyminčios dideliu šilumos laidumu, pavyzdžiui, aliuminis, greitai išleidžia šilumą iš pjovimo zonos. Tam reikia daugiau energijos ir kruopštaus parametrų reguliavimo, kad būtų išvengta tokių defektų kaip nuodegos ar šiluminis plėtimasis. Priešingai, medžiagos, pasižyminčios mažu šilumos laidumu, koncentruoja šilumą šalia pjovimo krašto, o netinkamai valdomos gali sukelti deformaciją ar įtrūkimus. Reguliuojant pluošto fokusavimą, pjovimo greitį ir pagalbinių dujų srautą, galima kontroliuoti šilumos pasiskirstymą ir užtikrinti švarų, tikslų pjūvį.
Pastaba: Suprasdami tiek atspindėjimą, tiek šilumos laidumą, operatoriai gali pasirinkti tinkamus lazerio nustatymus ir pasiekti nuoseklių, aukštos kokybės rezultatų.
Mašinos nustatymai, skirti pasiekti ±0,1 mm toleranciją
Lazerio galia ir pjovimo greitis
Lazerio galia ir pjovimo greitis yra lazerinio pjovimo tikslumo pagrindas. Lakštinio metalo gamybaOperatoriai turi pasirinkti tinkamą derinį, kad pasiektų griežtus tolerancijos nuokrypius. Lazerio galia lemia, kokio storio medžiagą mašina gali pjauti, ir įtakoja pjovimo plotį, paviršiaus apdailą ir karščio paveiktos zonos dydį. Pjovimo greitis turi įtakos briaunos kokybei ir defektų rizikai.
- Šviesolaidinių lazerių galia svyruoja nuo 500 vatų iki kelių kilovatų. 1 kW lazeriu galima pjauti iki 12 mm storio anglinį plieną, o 4 kW lazeriu – iki 25 mm storio minkštąjį plieną.
- Įprastas pjovimo greitis, užtikrinantis ±0,1 mm paklaidą, svyruoja nuo 10 iki 20 metrų per minutę, priklausomai nuo medžiagos ir storio.
- Didesnė lazerio galia leidžia pjauti storesnes medžiagas, tačiau, jei nesuderinama su greičiu, padidėja perkaitimo rizika ir didesnė karščio paveikta zona.
- Per didelis pjovimo greitis gali sukelti nepilną įsiskverbimą, kibirkštis ir prastą briaunos kokybę. Per mažas greitis lemia per didelį lydymąsi, platesnes įpjovas ir per didelį degimą.
| Pjovimo metodas | Tipinis tolerancijos diapazonas (mm) |
|---|---|
| Lazerinis pjovimas | Nuo ±0,05 iki ±0,1 |
| Pjaustymas vandens srove | Nuo ±0,03 iki ±0,08 |
| Plazminis pjovimas | Nuo ±0,5 iki ±1,5 |
| Mechaninis kirpimas | Nuo ±0,1 iki ±0,5 |
Lazerinis pjovimas Lakštinio metalo gamyba Subalansuodamas šiuos parametrus, pasiekia griežtus tolerancijos nuokrypius. Operatoriai taip pat turi palaikyti tinkamą fokusavimą ir pagalbinių dujų slėgį, kad užtikrintų stabilius ir aukštos kokybės pjūvius. Ši kruopšti kontrolė sumažina terminį poveikį ir užtikrina tikslų detalės matmenų atkartojimą.
Patarimas: Visada reguliuokite lazerio galią ir greitį pagal medžiagos storį ir tipą, kad išvengtumėte defektų ir išlaikytumėte tikslumą.
Fokusavimas ir spindulio kokybė
Lazerio spindulio fokusavimas vaidina labai svarbų vaidmenį pjovimo tikslumui. Lęšiai ir veidrodžiai sutelkia lazerio spindulį į mažą, intensyvią vietą. Ši fokusuota energija išlydo arba išgarina metalą sąlyčio taške, todėl pjūvis yra švarus ir siauras. Tinkamas fokusavimas užtikrina minimalų įpjovos plotį ir lygius kraštus. Jei fokusavimas netikslus, pjūvis tampa platesnis, šiurkštesnis ir mažiau tikslus.
Eksperimentiniai tyrimai rodo, kad suderinus fokusą su nominaliu objektyvo židinio nuotoliu, gaunamas siauriausias pjūvis, ypač pjaunant plonus metalo lakštus. Pjaunant storesnes medžiagas, optimali fokusavimo padėtis gali pasislinkti, todėl operatoriai turi ją atitinkamai pakoreguoti. Fokusuoto spindulio intensyvumas ir padėtis taip pat turi įtakos paviršiaus kokybei, įskaitant ruožų raštus ir šiurkštumą.
Spindulio kokybė, matuojama spindulio kokybės koeficientu (M²), lemia, kaip tiksliai lazeris gali sufokusuoti spindulį. Mažesnė M² vertė reiškia geresnę spindulio kokybę. Aukšta spindulio kokybė leidžia:
- Mažesnės, intensyvesnės dėmės tiksliam pjovimui.
- Minimalus pjūvio plotis ir karščio paveiktos zonos.
- Didesnis pjovimo greitis neprarandant kokybės.
- Švaresni kraštai, sumažinantis papildomo apdorojimo poreikį.
- Nuoseklus našumas naudojant skirtingo storio medžiagas.
Norint pasiekti ±0,1 mm paklaidą lazerinio pjovimo srityje, būtina išlaikyti aukštą spindulio kokybę tinkamai projektuojant sistemą ir reguliariai derinant. Lakštinio metalo gamyba.
Valdymo sistemos tikslumas
Šiuolaikinės lazerinio pjovimo mašinos naudoja pažangias valdymo sistemas, kad pasiektų ir išlaikytų griežtus tolerancijos nuokrypius. Šios sistemos labai tiksliai valdo lazerio spindulio fokusavimą, galią, pjovimo greitį ir galvutės padėtį. Automatiniai jutikliai ir aukštos kokybės optika padeda kompensuoti medžiagos storio ir plokštumo skirtumus, sumažindamos matmenų paklaidas ir terminį iškraipymą.
Pagrindinės tikslios valdymo sistemos savybės:
- Stebėjimas realiuoju laiku ir automatinis aukščio reguliavimas, prisitaikantis prie medžiagų neatitikimų.
- Pažangūs programinės įrangos įrankiai, kurie patikslina pjovimo trajektorijas, sumažina nereikalingus judesius ir terminį įtempimą.
- Automatiniai jutikliai, palaikantys pastovią spindulio kokybę ir suderinimą.
- Automatikos ir dirbtinio intelekto integravimas robotų medžiagų tvarkymui, dinaminiam parametrų reguliavimui ir nuspėjamajai priežiūrai.
Dirbtinis intelektas dabar leidžia realiuoju laiku optimizuoti pjovimo parametrus, remiantis medžiagos savybėmis. Šis prisitaikymas pagerina pjovimo kokybę ir sumažina klaidų skaičių. Dirbtiniu intelektu pagrįsta nuspėjamoji priežiūra taip pat stebi įrenginio būklę, užkerta kelią gedimams ir užtikrina maksimalų efektyvumą.
Pastaba: Nuolatinis valdymo sistemos tikslumas užtikrina pasikartojančius, vienodus pjūvius ±0,1 mm tikslumu, net ir sudėtingų konstrukcijų atveju.
Priežiūra ir kalibravimas
Reguliarus techninis aptarnavimas ir kalibravimas yra gyvybiškai svarbūs norint išlaikyti aukštą lazerinio pjovimo operacijų tikslumą. Net ir geriausios staklės praranda tikslumą be tinkamos priežiūros. Operatoriai turėtų laikytis griežto techninės priežiūros grafiko, kad išvengtų netikslaus suderinimo, komponentų susidėvėjimo ir sistemos klaidų.
| Priežiūros aspektas | Rekomendacija / Dažnumas |
|---|---|
| Spindulio lygiavimas | Dažnas pakartotinis lygiavimas, ypač skirtingoms formoms; naudokite lygiavimo įrankius, kad tikslumas būtų ±0,01 mm. |
| Programinės įrangos atnaujinimai ir kalibravimas | Reguliarus kalibravimas; tikrinkite atnaujinimus kas 3 mėnesius |
| Tepimas | Sutepkite kreipiklius ir varžtus kas 50–100 darbo valandų |
| Filtro keitimas | Keiskite oro filtrus kas 200 valandų arba kaip rekomenduojama |
| Elektros inspektavimas | Vizualinė apžiūra kas 6 mėnesius su funkciniais bandymais |
Veiksmingos priežiūros praktikos apima:
- Apžiūrėkite ir nuvalykite optiką (veidrodžius ir lęšius) tinkamais tirpalais ir nepūkuotomis šluostėmis.
- Stebėkite aušintuvo veikimą ir naudokite dejonizuotą vandenį, kad išvengtumėte priemaišų.
- Pakeiskite oro filtrus ir patikrinkite, ar išmetimo sistemoje nėra užsikimšimų.
- Reguliariai kalibruokite lazerinį nivelyrą, vadovaudamiesi gamintojo instrukcijomis.
- Nuolat atnaujinkite programinę ir aparatinę įrangą.
- Suplanuokite profesionalią techninę priežiūrą, kad būtų aptiktos ir išspręstos sudėtingos problemos.
Operatoriai taip pat turėtų saugoti išsamius techninės priežiūros įrašus ir stebėti mašinų žurnalus, kad būtų galima anksti nustatyti problemas. Šie veiksmai užtikrina, kad lazerinis pjovimas Lakštinio metalo gamyba nuosekliai atitinka ±0,1 mm tolerancijos standartą.
Praktinės strategijos nuosekliam tikslumui
Medžiagų pasirinkimo geriausia praktika
Tinkamos medžiagos pasirinkimas yra lazerinio pjovimo tikslumo pagrindas. Operatoriai turėtų atsižvelgti į kelis veiksnius:
- Metalo tipą rinkitės pagal projekto poreikius. Nerūdijančio plieno, aliuminio, žalvario ir vario storiai yra rekomenduojami atsižvelgiant į jų tikslumą.
- Medžiagos storį priderinkite prie įrenginio galimybių. Storesniems metalams reikia daugiau lazerio galios ir jie gali sumažinti tikslumą.
- Suderinkite lazerio galią su medžiagos storiu. Storesniems lakštams reikalingas didesnis galingumas, kad pjūviai būtų švarūs.
- Įvertinkite projekto reikalavimus. Konstrukcinėms dalims gali prireikti storesnių medžiagų, o sudėtingesniems projektams geriau naudoti plonesnius lakštus.
- Įvertinkite norimą apdailą. Plonesnės medžiagos dažnai suteikia lygesnius kraštus ir reikalauja mažiau papildomo apdorojimo.
- Prototipas su skirtingais storiais, siekiant subalansuoti patvarumą ir detales.
- Norėdami optimizuoti pasirinkimus konkrečioms programoms, pasikonsultuokite su specialistais.
Norint pasiekti ±0,1 mm paklaidą, operatoriai turėtų pasirinkti vienodos sudėties ir tinkamo storio medžiagas, idealiu atveju iki 2,0 mm. Kiekvieno tipo medžiagai koreguojant lazerio galią ir pjovimo greitį, rezultatai dar labiau pagerėja.
Mašinos sąrankos optimizavimas
Tikslus mašinos nustatymas užtikrina nuoseklius lazerinio pjovimo rezultatus Lakštinio metalo gamybaPagrindiniai žingsniai:
- Tiksliam padėties nustatymui kalibruokite lazerinį generatorių ir judesio sistemą.
- Prižiūrėkite aušinimo, dujų ir elektros sistemas, kad išvengtumėte našumo sumažėjimo.
- Pjovimo parametrus – galią, greitį, antgalio tipą ir dujų slėgį – reguliuokite pagal medžiagą ir storį.
- Naudokite pažangią projektavimo programinę įrangą, kad sukurtumėte išmanų įdėjimą ir tikslius pjovimo kelius.
- Apmokyti operatorius geriausios praktikos ir mašinų niuansų.
- Reguliariai tikrinkite mašinas ir naudokite kokybės kontrolės įrankius, kad problemos būtų nustatytos anksti.
Automatizuoti įrankiai ir modeliavimo programinė įranga padeda numatyti klaidas ir jų išvengti, o reguliarios patikros užtikrina, kad mašinos neviršytų reikiamų tolerancijų.
Kokybės kontrolės ir tikrinimo metodai
Kokybės kontrolė tikrina, ar kiekviena dalis atitinka griežtus standartus. Veiksmingi metodai apima:
- Greitiems patikrinimams naudokite slankmačius ir mikrometrus.
- Kritiniams matmenims matuoti naudokite koordinatines matavimo mašinas (KMM).
- Greitam profilio patikrinimui naudokite optinius lygintuvus arba 2D regėjimo sistemas.
- Didelės apimties gamybai įdiegti specialius matuoklius.
| Patikrinimo įrankis | Tipinis tikslumas | Geriausias naudojimo atvejis |
|---|---|---|
| Slankmačiai/mikrometrai | ±0,02 mm ~ ±0,05 mm | Kasdieniai patikrinimai |
| KMM | ≤±0,005 mm | Sudėtingi, kritiniai matmenys |
| Optinis komparatorius / 2D | ±0,01 mm ~ ±0,02 mm | Greitas kontūrų ir profilių patikrinimas |
| Specialūs matuokliai | Skiriasi | Didelės gamybos partijos patvirtintos / nepatvirtintos |
Įprastinės patikros ir pažangios technologijos, tokios kaip 3D skenavimas, padeda aptikti subtilius defektus ir išlaikyti griežtus tolerancijos nuokrypius.
Nuolatinis ±0,1 mm tolerancijos dydis priklauso nuo pasirinktos lygiavimo medžiagos ir įrenginio nustatymo.
Gamintojai pasiekia patikimus rezultatus kalibruodami įrangą, tikrindami kokybę ir derindami lazerio galią prie medžiagos storio.
Žemiau esančioje lentelėje pateikiami pagrindiniai tikslumo užtikrinimo būdai:
| Praktika | Nauda |
|---|---|
| Reguliarus kalibravimas | Sumažina variaciją |
| Nuolatiniai patikrinimai | Anksti aptinka defektus |
| Medžiagos ir mašinos atitikimas | Užtikrina pakartojamą tikslumą |
DUK
Koks yra svarbiausias veiksnys norint pasiekti ±0,1 mm toleranciją lazeriu pjaustant?
Operatoriai turi suderinti medžiagų savybes su mašinos nustatymais. Nuoseklus kalibravimas ir tinkamas medžiagų pasirinkimas užtikrina didelį tikslumą.
Kaip dažnai operatoriai turėtų kalibruoti lazerinio pjovimo stakles, kad gautų geriausius rezultatus?
Operatoriai turėtų kalibruoti mašinas kas mėnesį. Dažnas kalibravimas palaiko tikslumą ir apsaugo nuo matmenų klaidų.
Ar dengti arba dažyti lakštiniai metalai gali turėti įtakos lazerinio pjovimo tolerancijai?
| Dangos tipas | Poveikis tolerancijai |
|---|---|
| Dažytas | Gali sumažinti tikslumą |
| Padengtas | Gali pakeisti absorbciją |
| Plikas metalas | Užtikrina geriausią tikslumą |