


Kaip sumažinti lakštinio metalo atšokimą: 5 paprasti žingsniai
Lakštinio metalo atatrankos sumažinimas yra labai svarbus norint išlaikyti gamybos tikslumą. Atatranka gali deformuoti detales po formavimo, todėl padidėja projektavimo pastangos ir gamybos sąnaudos. Spręsdami šią problemą, gamintojai gali padidinti efektyvumą, sumažinti atliekas ir pagerinti bendrą gaminio kokybę.
Svarbiausios išvados
- Rinkitės medžiagas su mažesniu takumo stipriu, kad sumažintumėte atšokimą. Šis pasirinkimas leidžia labiau deformuotis plastiškai, todėl geriau išlaiko formą.
- Įdiekite tokius metodus kaip per didelis lenkimas ir kalimas, kad būtų išvengta atšokimo. Šie metodai padeda užtikrinti, kad galutinis produktas atitiktų projektavimo specifikacijas.
- Atidžiai stebėkite lenkimo greitį. Mažesnis greitis gali sumažinti vidinį įtempį, todėl sumažėja atatranka ir pagerėja galutinės formos tikslumas.
Supraskite medžiagų savybes, kad sumažintumėte lakštinio metalo spyruoklėjimą
Medžiagų pasirinkimo svarba
Tinkamos medžiagos pasirinkimas yra labai svarbus norint sumažinti lakštinio metalo atatranką. Skirtingos medžiagos pasižymi skirtingomis savybėmis, kurios turi įtakos jų elgsenai lenkimo metu. Pagrindiniai veiksniai:
- Takumo ribaMedžiagos, kurių takumo riba yra mažesnė, paprastai patiria mažesnį atšokimą. Mažesnė takumo riba lemia didesnę plastinę deformaciją, o tai sumažina elastinį atsigavimą.
- Elastinis modulisŠi savybė matuoja medžiagos standumą. Didesnis elastingumo modulis paprastai sumažina atatranką, nes medžiaga yra atspari deformacijai.
- Deformacijos grūdinimo rodiklisŠi vertė rodo, kaip medžiaga kietėja deformuodamasi. Didesnis deformacijos kietėjimo rodiklis gali sumažinti atatranką, nes medžiaga tampa mažiau linkusi į elastingą atatranką.
- AnizotropijaMedžiagos, pasižyminčios anizotropinėmis savybėmis, gali turėti skirtingas spyruokliavimo charakteristikas, priklausomai nuo jų orientacijos. Šio supratimas gali padėti pasirinkti tinkamą medžiagą konkrečioms reikmėms.
Šioje lentelėje apibendrintos medžiagų savybės, turinčios įtakos spyruoklumui:
| Materialus turtas | Įtaka Springbackui |
|---|---|
| Takumo riba (σ_y) | Didesnis takumo įtempis sukelia didesnį atšokimą. |
| Youngo modulis (E) | Atatrankos jėga mažėja didėjant Youngo moduliui. |
| Deformacijos grūdinimo rodiklis (n) | Mažėja esant mažesniam deformacijos kietėjimo rodikliui. |
| Puasono santykis (v) | Įtakoja elastines savybes ir atitinkamai atšokimą. |
| Lakšto storis | Storesni lakštai paprastai pasižymi kitokiomis spyruokliavimo savybėmis. |
Analizuojant takumo ribą
Takumo riba vaidina lemiamą vaidmenį nustatant lenkimo proceso metu patiriamą atšokimą. Tvirtesnės medžiagos, pasižyminčios didesniu takumo riba, paprastai pasižymi didesniu atšokimu. Taip yra todėl, kad jos turi didesnę tendenciją grįžti į pradinę formą po deformacijos.
Gamintojai turėtų atsižvelgti į šiuos aspektus, susijusius su takumo stipriu:
- Didesnis takumo stipris reiškia didesnį spyruoklumąDidėjant takumo ribai, didėja ir atšokimo tikimybė. Dėl šio ryšio reikia atidžiai pasirinkti medžiagas, kad būtų pasiekti norimi tolerancijos nuokrypiai.
- Tipinės takumo ribos vertėsGamyboje naudojami įprasti lakštiniai metalai turi skirtingas takumo ribas. Pavyzdžiui, mažaanglio plieno takumo riba svyruoja nuo 200 iki 350 MPa, o didelio anglies kiekio plieno – iki 700 MPa. Šių verčių supratimas padeda pasirinkti medžiagas, kurios sumažina atšokimą.
Optimizuokite lenkimo metodus, kad sumažintumėte lakštinio metalo atšokimą
Tinkamo štampo dizaino pasirinkimas
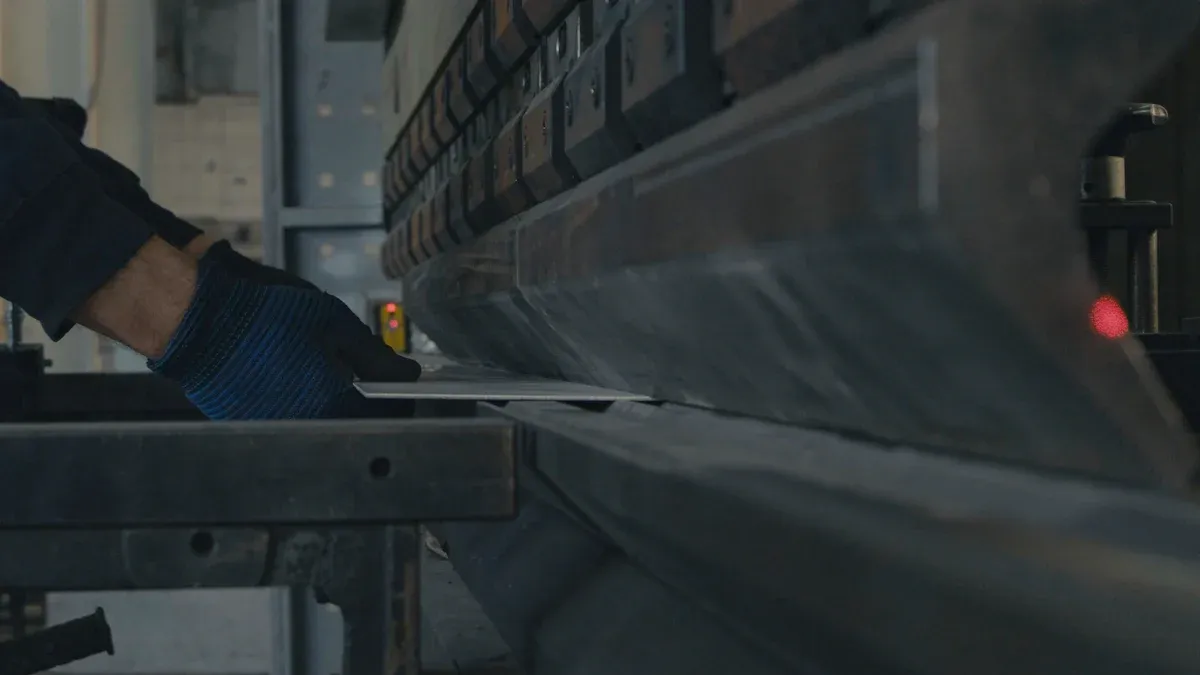
Tinkamo štampo konstrukcijos pasirinkimas daro didelę įtaką atatrankos dydžiui lenkimo proceso metu. Įvairūs štampo konstrukcijos variantai gali veiksmingai sumažinti atatranką formuojant lakštinį metalą. Štai keletas patikrintų metodų:
-
PerlenkimasŠi technika apima tyčinį detalės lenkimą smailesniu kampu nei reikia. Taip gamintojai gali kompensuoti numatomą atatranką, užtikrindami, kad galutinė forma atitiktų specifikacijas.
-
Monetų kalimas / statymasŠiuo metodu medžiaga plastiškai deformuojama dideliu gniuždymo slėgiu. Dėl to sumažėja jos atatrankumas, nes medžiaga patiria nuolatinę deformaciją.
-
Karštas štampavimasPlieninio ruošinio kaitinimas prieš lenkimą ir greitas grūdinimas gali stabilizuoti detalę. Šis procesas sumažina atšokimą, todėl galutinės formos yra tikslesnės.
-
Štampo dizaino kompensacijaNaudodami modeliavimu pagrįstus metodus, gamintojai gali numatyti ir neutralizuoti atatranką prieš jai įvykstant. Ši aktyvi strategija padidina tikslumą ir sumažina koregavimų poreikį po lenkimo.
Tyrimai patvirtina štampo geometrijos svarbą įtakojant atšokimą. Tyrime pavadinimu „Štampo ir puanso geometrijos įtaka atšokimui ore lenkiant elektrogalvanizuotą CR 4 plieną“ nagrinėjama, kaip skirtingos geometrijos veikia atšokimą Lakštinio metalo lenkimas procesai. Kitame tyrime „Šifravimo ir perforatoriaus spindulio įtaka nerūdijančio plieno lakštų atšokimui ore veikiančio V formos štampo lenkimo procese“ nagrinėjama štampo ir perforatoriaus spindulių įtaka atšokimui. Šie rezultatai pabrėžia kritinį štampo konstrukcijos vaidmenį siekiant norimų rezultatų.
Lenkimo kampų reguliavimas
Lenkimo kampų reguliavimas yra dar viena veiksminga strategija, kaip sumažinti lakštinio metalo atatranką. Kvalifikuoti gamintojai dažnai modifikuoja lenkimo kampą, kad atsižvelgtų į atatranką. Štai keli svarbūs aspektai, į kuriuos reikia atsižvelgti:
- Didesnis takumo stipris lemia didesnį atšokimą, o tai turi įtakos formos tikslumui.
- Mažesnis tamprumo modulis lemia labiau pastebimą atatranką, kuri turi įtakos galutinei formai.
- Leidžiant pagrįstus lenkimo kampų nuokrypius, galima atsižvelgti į įprastus medžiagos svyravimus.
- Bendravimas su gamintojais yra būtinas projektuojant, kuriems reikalingi griežti lenkimo kampai.
- Modeliavimo programinė įranga gali numatyti atatranką ir atitinkamai sureguliuoti presavimo stakles.
Įgyvendindami šiuos koregavimus, gamintojai gali padidinti galutinių gaminių tikslumą. Tokios technikos kaip per didelis lenkimas užtikrina, kad galutinė forma atitiktų projekto specifikacijas, net ir esant atgaliniam spyruokliavimui.
Kontroliuokite lenkimo greitį, kad sumažintumėte lakštinio metalo atšokimą
Greičio poveikis atšokimui
Lenkimo greitis daro didelę įtaką lakštinio metalo atšokimo laipsniui. Didesnis lenkimo greitis paprastai padidina atšokimą dėl padidėjusio vidinio įtempio. Dėl šio įtempio metalas po lenkimo grįžta į pradinę formą, todėl atsiranda kampiniai nuokrypiai, kurie apsunkina korekcijas. Svarbiausi aspektai, susiję su greičio poveikiu:
- Padidėjęs greitis lemia storą, nedeformuotą vidurinę medžiagos zoną.
- Ši nedeformuota zona pagerina elastinį atsigavimą, todėl atsiranda ryškesnis atatrankumas.
- Yra kompromisas tarp atatrankos sumažinimo ir vienodo storio pasiekimo lenkimo proceso metu.
Rekomenduojami greičio nustatymai
Gamintojai gali nustatyti optimalius greičio nustatymus konkretiems lakštinio metalo apdirbimo procesams, atsižvelgdami į įvairius veiksnius. Šioje lentelėje apibendrinta, kaip skirtingi veiksniai veikia spyruokliavimą:
| faktorius | Aprašymas |
|---|---|
| Pjovimo įrankio medžiaga | Skirtingi įrankiai gali dirbti su skirtingu greičiu, o tai turi įtakos optimaliems nustatymams. |
| Įrankio geometrija | Pjovimo briaunos forma ir kampas turi įtakos drožlių susidarymui ir pjovimo jėgai. |
| Ruošinio medžiaga | Minkštesnės medžiagos leidžia pasiekti didesnį greitį, o kietesnėms medžiagoms reikia mažesnių nustatymų. |
| Staklių galimybės | Didesnės galimybės leidžia greičiau atlikti darbus su mažesne įrankio vibracija. |
| Pageidaujama paviršiaus kokybė | Apdailos bėgeliams reikia mažesnio greičio, kad paviršius būtų šiurkštesnis. |
| Pjovimo temperatūra | Per didelis karštis gali sukelti įrankio susidėvėjimą, paveikti efektyvumą ir įrankio tarnavimo laiką. |
Siekdami efektyviai sumažinti lakštinio metalo atšokimą, gamintojai turėtų siekti maždaug 3000 mm/s štampavimo greičio ir 2000 N briaunos slėgio. Šie nustatymai padeda subalansuoti greitį ir kokybę, užtikrinant optimalius rezultatus.
Įdiekite išankstinio lenkimo metodus, kad sumažintumėte lakštinio metalo atšokimą
Naudojant terminį apdorojimą
Terminis apdorojimas yra veiksmingas būdas sumažinti lakštinio metalo atšokimą. Padidindami temperatūrą formavimo proceso metu, gamintojai gali pasiekti keletą privalumų:
- Sumažintas spyruoklinis atbulinės eigosAukštesnė temperatūra padeda sumažinti ataugimą ir įtrūkimus.
- Patobulintas formavimasIšankstinis suspaudimas ir atkaitinimas pagerina medžiagos gebėjimą deformuotis negrįžtant į pradinę formą.
- Dvynių struktūrosRitininio lenkimo metu vidinėje lenkimo srityje susidaro labiau dvynuotos struktūros nei išorinėje srityje, todėl sumažėja atatranka.
Tačiau būtina būti atsargiems. Pernelyg aukšta temperatūra gali sukelti grūdelių stambėjimą, o tai neigiamai veikia mechanines savybes. Todėl gamintojai turi rasti pusiausvyrą, kad rezultatai būtų optimizuoti.
Mechaninio išankstinio lenkimo taikymas
Mechaninis išankstinis lenkimas – tai jėgos taikymas lakštiniam metalui prieš galutinę lenkimo operaciją. Ši technika efektyviai sumažina atatranką, ypač storesnėse medžiagose. Šie metodai iliustruoja jos veiksmingumą:
- Išankstinio lenkimo metodaiŠie metodai gali žymiai sumažinti atsigavimą, palyginti su kitomis strategijomis.
- Lankstus tempimas lenkiantŠis metodas rodo vidutinį efektyvumą mažinant atatranką.
- Analitinis modeliavimasNors naudinga, jos veiksmingumas gali skirtis priklausomai nuo konkretaus taikymo.
Žemiau esančioje lentelėje apibendrintas įvairių metodų veiksmingumas mažinant atšokimą:
| Metodas | Efektyvumas mažinant atšokimą |
|---|---|
| Išankstinis lenkimas | Aukštas, ypač storesnėms medžiagoms |
| Lankstus tempimas lenkiant | Vidutinis |
| Analitinis modeliavimas | Kintamasis |
Įdiegę šiuos išankstinio lenkimo metodus, gamintojai gali pasiekti didesnį tikslumą ir efektyvumą savo lakštinio metalo formavimo procesuose.
Išbandykite ir sureguliuokite, kad sumažintumėte lakštinio metalo atšokimą
Prototipų svarba
Prototipų kūrimas atlieka labai svarbų vaidmenį mažinant lakštinio metalo atatranką. Ankstyvas atatrankos įvertinimas detalės įgyvendinamumo tyrimo metu sutelktas į konstrukcijų optimizavimą. Gamintojai turėtų apsvarstyti šiuos veiksmus:
- Įvertinkite produkto įgyvendinamumąĮvertinkite projekto ir priedo įgyvendinamumą, kad įsitikintumėte, jog dalis atitinka specifikacijas.
- Naudokite modeliavimo metodusTiksli informacija apie medžiagą yra būtina norint gauti patikimus rezultatus. Tinkamas sujungimas ir valdymo parametrai turi atitikti lakštinio metalo ir štampo paviršių.
- Atlikti procesų modeliavimąModeliavimas turėtų atspindėti gamybos planą, atsižvelgiant į tarpus tarp rišiklio ir tarpų tarp rišiklio.
- Išanalizuokite spyruoklinį atbulinį spyruokl ...Ši analizė padeda suprasti, kaip kiekvienas žingsnis veikia galutinį produktą.
Vienas veiksmingas spyruoklėjimo vertinimo metodas yra Demeri žiedo atsparumo bandymas. Šis bandymas kiekybiškai įvertina medžiagų polinkį spyruoklėti po formavimo. Dėl savo paprastumo galima tiksliai išmatuoti nenaudojant sudėtingos įrangos. Lygindami vienodo storio medžiagas, gamintojai gali įvertinti jų spyruoklėjimo polinkius.
Nuolatinis stebėjimas ir koregavimas
Nuolatinis stebėjimas yra gyvybiškai svarbus norint valdyti atšokimą gamybos metu. Gamintojai gali naudoti įvairius metodus, kad veiksmingai stebėtų atšokimą:
- Skaitmeninis vaizdas, pagrįstas lazeriniu sekimuŠis metodas integruoja vaizdo apdorojimo technologiją, skirtą duomenų rinkimui realiuoju laiku lenkimo procesų metu.
- Linijiniai kintamieji diferencialiniai transformatoriai (LVDT)Šie prietaisai užtikrina tikslius poslinkio matavimus, kurie padeda atlikti spyruoklinio atatrankos analizę.
- Inercijos matavimo vienetai (IMU)IMU seka padėties ir orientacijos pokyčius, taip pagerindami supratimą apie atšokimo elgseną.
- Lazeriniai jutikliaiŠie jutikliai matuoja atšokimo kampą su įrodyta ± 0,25° matavimo paklaida.
Įdiegę šiuos stebėjimo metodus, gamintojai gali atlikti pagrįstus savo procesų koregavimus, o tai galiausiai sumažins lakštinio metalo atšokimą.
Lakštinio metalo spyruoklinio atšokimo mažinimas apima penkis esminius veiksmus:
- Suprasti medžiagų savybes.
- Optimizuokite lenkimo techniką.
- Valdykite lenkimo greitį.
- Įgyvendinti išankstinio lenkimo metodus.
- Testuoti ir koreguoti procesus.
Taikant šiuos metodus, pagerėja gaminių tikslumas, sumažėja atliekų kiekis ir padidėja efektyvumas. Gamintojai turėtų taikyti šias strategijas ir dalytis savo patirtimi. Pramonės specialistų atsiliepimai pabrėžia šių metodų veiksmingumą, pabrėždami nuolatinio metalo apdirbimo praktikos tobulinimo svarbą.
DUK
Kas yra spyruoklinė metalo lakštų konstrukcija?
Atgavimas reiškia metalo polinkį grįžti į pradinę formą po lenkimo, o tai turi įtakos galutinio gaminio tikslumui.
Kaip išmatuoti spyruoklinį atatrankos tašką?
Gamintojai gali išmatuoti atgalinį spyruoklumą naudodami tokius metodus kaip Demeri žiedo bandymas arba skaitmeniniu vaizdu pagrįstą lazerinį sekimą, kad gautų tikslius rezultatus.
Ar medžiagos storis turi įtakos spyruoklumui?
Taip, storesnės medžiagos paprastai pasižymi kitokiu spyruokliavimo elgesiu, todėl dažnai spyruokliuoja labiau, palyginti su plonesniais lakštais.