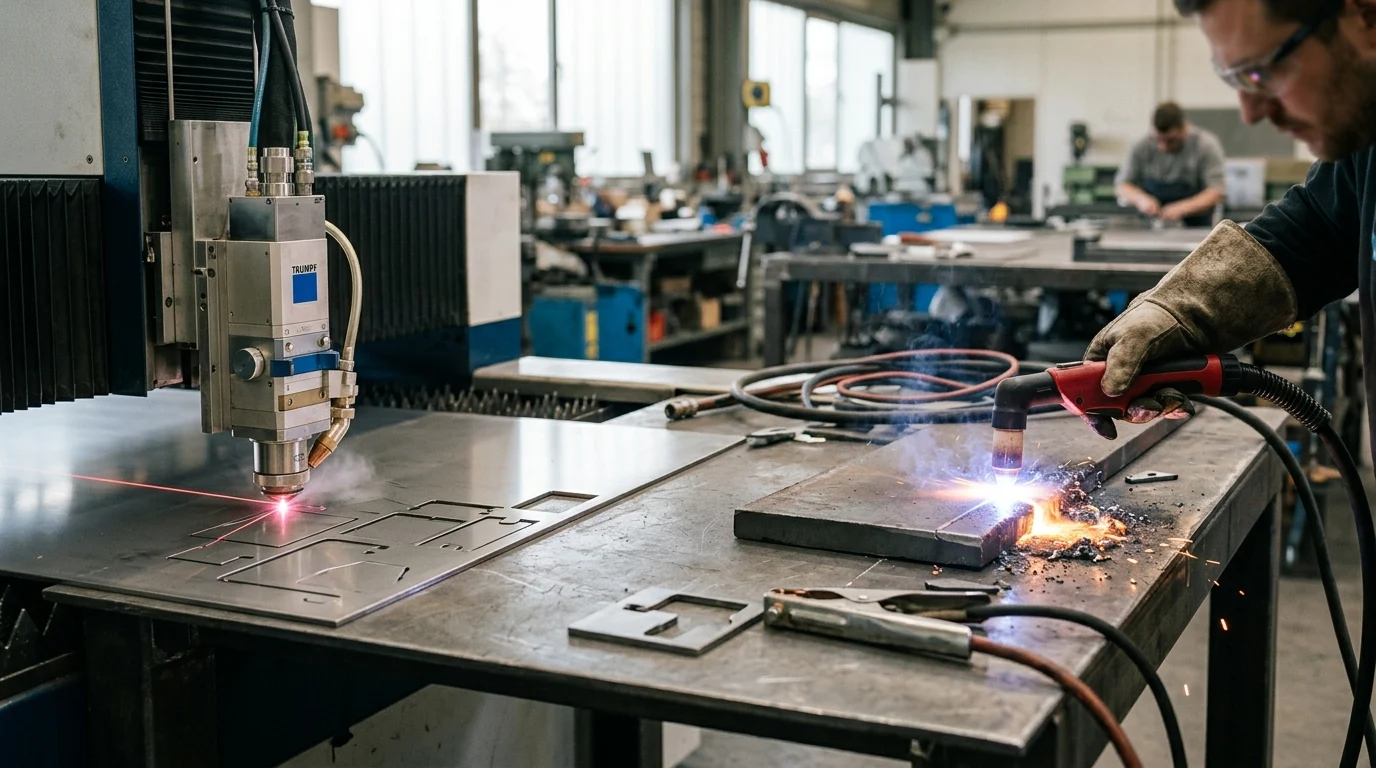
Tinkamo terminio pjovimo proceso pasirinkimas gali nulemti, ar pagaminta detalė sklandžiai pereina į lenkimo, suvirinimo ir surinkimo etapus, ar yra skirta šlifavimui, perdirbimui ir metalo laužo peržiūrai. Lazerinis ir plazminis pjovimas turi aiškių pranašumų, tačiau jie smarkiai skiriasi tolerancijos pajėgumu, briaunų kokybe, šilumos tiekimu, storio diapazonu ir bendromis detalės sąnaudomis. Tiksliosios gamybos atveju geriausias pasirinkimas retai kada priklauso vien nuo mašinos greičio; jis priklauso nuo medžiagos tipo, plokštės storio, geometrijos sudėtingumo ir to, kiek antrinio apdorojimo gali toleruoti darbas. Šiame vadove šie du metodai palyginami praktiškai, kad gamintojai galėtų suderinti proceso galimybes su gamybos tikslais.
Kodėl lazerinis pjovimas ir plazminis pjovimas yra svarbūs
Šiuolaikinėje pramoninėje gamyboje pasirinkimas tarp lazerinio ir plazminio pjovimo yra labai svarbus inžinerinis ir finansinis sprendimas. Abi terminio pjovimo technologijos gerokai patobulėjo, tačiau jos skirtos skirtingoms reikmėms ir turi skirtingas galimybes. Šio sprendimo pagrindas yra detalės geometrijos reikalavimų, metalurginio vientisumo ir detalės kainos pusiausvyra. Gamintojai turi įvertinti šiuos procesus ne tik kaip pjovimo įrankius, bet ir kaip pagrindinius kintamuosius, kurie lemia tolesnius gamybos procesus.
Šio sprendimo svarba apskaičiuojama pagal antrinio apdorojimo išlaidas ir ciklo trukmę. Detalės, kuriai būdingas didelis terminis deformavimas arba prasta briaunų kokybė, gali prireikti kraštų frezavimo, šlifavimo arba atkaitinimo, o tai gali padidinti bendras detalės sąnaudas 20–40 %. Ir atvirkščiai, itin didelio tikslumo pjovimo sistemos diegimas storam, mažo tolerancijos lygio konstrukciniam plienui reiškia netinkamą kapitalo paskirstymą. Norint optimizuoti gamybos celės našumą ir pelningumą, būtina tiksliai suprasti lazerinių ir plazminių technologijų galimybes, apribojimus ir eksploatavimo išlaidas.
Tikslumas, kokybė ir sąnaudos
Tikslumas ir pjovimo kokybė tiesiogiai įtakoja antrinių apdirbimo operacijų poreikį, o tai labai veikia bendras gamybos sąnaudas. Pramoniniai pluošto lazeriai įprastai pasiekia matmenų tolerancijas nuo ±0,05 mm iki ±0,1 mm, gamindami beveik grynosios formos detales, kurias galima nedelsiant apdoroti presavimo, suvirinimo arba CNC apdirbimo staklėmis. Šis didelis tikslumo laipsnis užtikrina, kad sudėtingos geometrijos, sudėtingi grioveliai ir mikro išpjovos būtų atliekamos nepriekaištingai, sumažinant atliekų kiekį.
Plazminis pjovimas, nors ir labai efektyvus sunkiosioms plokštėms, paprastai veikia ±0,3 mm–±0,5 mm tolerancijos diapazone, priklausomai nuo sistemos apibrėžimo klasės ir medžiagos storio. Didelės raiškos (HD) plazminės sistemos sumažino šį skirtumą, tačiau plazma savaime sukuria platesnį pjovimo kelią ir ryškesnį krašto nuožulnumą. Sąnaudų poveikis yra dvejopas: lazerinis pjovimas reikalauja didesnių pradinių kapitalo išlaidų, tačiau smarkiai sumažina detalės poapdirbimo išlaidas, o plazminis pjovimas siūlo mažesnę patekimo į rinką kliūtį, tačiau gali pareikalauti didesnių darbo sąnaudų, jei reikalingi tikslūs pritaikymai.
Dažniausios netinkamo proceso pasirinkimo rizikos
Netinkamo terminio pjovimo proceso pasirinkimas kelia didelę riziką tiek produkto gyvybingumui, tiek gamybos pelningumui. Viena iš dažniausiai pasitaikančių klaidų yra plazminio pjovimo naudojimas ploniems metalo lakštams (iki 3 mm). Intensyvus, mažiau lokalizuotas plazmos lanko šilumos tiekimas dažnai sukelia didelį terminį deformavimą ir deformaciją plonose medžiagose, todėl dalys tampa nebenaudojamos arba joms reikia atlikti išsamias lyginimo procedūras.
Ir atvirkščiai, naudojant mažesnės galios lazerinę sistemą (pvz., nuo 2 kW iki 4 kW) storoms anglinio plieno plokštėms (daugiau nei 20 mm) pjauti, kyla netolygių pjovimo nuostolių, per didelio šlako kaupimosi ir dažnų įrenginio gedimų rizika. Be to, pjaunant labai atspindinčias medžiagas, tokias kaip varis ar žalvaris, senesniais CO2 lazeriais arba plazma, gali būti pažeista optika dėl spindulio atspindžio arba prasta briaunų kokybė. Dėl platesnio plazminio pjaustytuvo pjūvio ant įdėtų lakštų susidarančios medžiagų atliekos taip pat gali sukelti didelių finansinių nuostolių didelio masto gamybos metu, kartais padidindamos žaliavų sąnaudas 5–8 %, nors tai skiriasi priklausomai nuo detalės geometrijos ir regioninių medžiagų kainų.
Pagrindiniai proceso skirtumai
Nors ir lazerinis, ir plazminis pjovimas yra terminiai procesai, kurių metu metalui atskirti naudojama intensyvi kaitra, jų pagrindiniai fizikiniai dėsniai visiškai skiriasi. Lazerinis pjovimas pagrįstas stimuliuojama elektromagnetinės spinduliuotės emisija, kuri per optiką sufokusuojama į mikroskopinį židinio tašką. Plazminis pjovimas pagrįstas elektriniu laidumu, kai jonizuotos dujos perduoda elektros lanką iš elektrodo į ruošinį. Šie esminiai skirtumai lemia viską – nuo apdorojamos medžiagos storio iki metalurginių pokyčių, sukeliamų metale.
Supratimas, kaip šios technologijos sąveikauja su skirtingais lydiniais ir medžiagų storiais, yra pirmas žingsnis derinant mašiną prie taikymo. Energijos tankis, išlydytos medžiagos išstūmimo būdas ir susidarantis šiluminis pėdsakas apibrėžia kiekvienos sistemos veikimo ribas.
Kaip lazerinis ir plazminis pjovimas generuoja šilumą
Lazerinio pjovimo sistemos generuoja šilumą fokusuodamos koherentinį monochromatinės šviesos spindulį ant medžiagos paviršiaus. Šiuolaikiniuose šviesolaidiniuose lazeriuose ši šviesa generuojama aktyviuose pluoštuose ir perduodama per lanksčią transportavimo pluoštą, paprastai 1,06 µm bangos ilgio. Šį specifinį bangos ilgį metalai labai gerai sugeria, todėl spindulys pasiekia nepaprastą galios tankį – dažnai viršijantį 10^6 W/cm². Intensyvi energija akimirksniu išlydo arba išgarina medžiagą, o koaksialinės pagalbinės dujos (pvz., azotas arba deguonis) fiziškai išpučia išlydytą metalą iš pjovimo zonos.
Plazminis pjovimas generuoja šilumą visiškai kitu mechanizmu. Dujos (pvz., oras, deguonis, azotas arba argono ir vandenilio mišinys) aukštu slėgiu yra spaudžiamos per siaurą antgalį. Į šį dujų srautą įvedamas elektros lankas, kuris jį jonizuoja ir paverčia plazmos būsena. Šis plazmos lankas, kurio temperatūra siekia iki 25 000 °C, užbaigia elektros grandinę su įžemintu ruošiniu. Didelis karštis išlydo metalą, o didelio greičio dujų srautas mechaniškai išstumia išlydytą medžiagą iš pjūvio. Kadangi procesui reikalingas elektrinis laidumas, plazminis pjovimas griežtai ribojamas laidiems metalams.
Medžiagų suderinamumas ir storio diapazonai
Medžiagų suderinamumas ir optimalus storio diapazonas yra aiškiausi šių dviejų technologijų skiriamieji bruožai. Pluošto lazeriai puikiai tinka apdirbti plonus ir vidutinio storio metalus. Standartinis 6–10 kW pluošto lazeris optimaliai veikia su iki 20 mm storio mažai legiruotu plienu, nerūdijančiu plienu ir aliuminiu. Nors itin didelės galios lazeriai (20–30 kW) gali padidinti mažai legiruoto plieno pjovimo galimybes iki 40 mm arba 50 mm, tokių sistemų kapitalinės sąnaudos yra milžiniškos.
Plazminis pjovimas yra neginčijamas darbinis arkliukas storų, sunkių plokščių gamybai. Standartinės mechanizuotos plazminės sistemos efektyviai apdoroja nuo 10 mm iki 150 mm storio mažaanglį plieną ir aliuminį. Kadangi plazma veikia elektros lanku, o ne optine absorbcija, ji yra mažiau jautri paviršiaus sąlygoms, tokioms kaip rūdys, valcavimo apnašos ar dažai, kurios gali sutrikdyti lazerinį pjovimą.
| Medžiagos tipas | Optimalus lazerio storis (10 kW) | Optimalus plazmos storis (300A) | Maksimali lazerio galia (30 kW+) | Maksimali plazmos galia (800 A) |
|---|---|---|---|---|
| Lengvas plienas | 0,5 mm - 20 mm | 12 mm - 50 mm | Iki 50 mm | Iki 160 mm |
| Nerūdijantis plienas | 0,5 mm - 15 mm | 12 mm - 40 mm | Iki 40 mm | Iki 100 mm |
| Aliuminis | 0,5 mm - 15 mm | 12 mm - 40 mm | Iki 40 mm | Iki 120 mm |
Pastaba: „Maksimalus pajėgumas“ reiškia absoliučias fizines įrangos ribas, dėl kurių, palyginti su optimaliais diapazonais, dažnai reikia paaukoti pjovimo kokybę, greitį ir eksploatacinių medžiagų tarnavimo laiką. Be to, naujos technologijos, tokios kaip skaiduliniai lazeriai, kurių galia viršija 30 kW, ir nuolatinis didelės raiškos plazmos tikslumo gerinimas, aktyviai naikina šias tradicines ribas.
Pjūvio plotis, briaunos kokybė ir karščio paveiktos zonos
Pjovimo įpjovos plotis – pjovimo metu pašalinamos medžiagos kiekis – abiejuose procesuose labai skiriasi. Pluošto lazeriu sukuriamas mikroskopinis įpjovimas, paprastai svyruojantis nuo 0,1 mm iki 0,3 mm. Šis siauras plyšys leidžia neįtikėtinai sandariai sudėti dalis, taip padidinant medžiagos išeigą. Priešingai, plazminio pjovimo metu sukuriamas daug platesnis įpjovimas, paprastai nuo 1,5 mm iki 3,0 mm, priklausomai nuo antgalio dydžio ir srovės stiprumo, todėl tarp įdėtų dalių reikia palikti didesnį atstumą.
Briaunos kokybė ir karščio paveikta zona (HAZ) yra labai svarbūs metalurgijos aspektai. Lazerinis pjovimas sukuria labai siaurą HAZ, paprastai mažesnę nei 0,2 mm, kuri sumažina mikrostruktūrinius pokyčius ir apsaugo nuo lokalinio pjaunamos briaunos sukietėjimo. Plazminis pjovimas į aplinkinę medžiagą įveda žymiai daugiau šiluminės energijos, todėl HAZ gali prasidėti nuo 1,0 mm iki 3,0 mm detalėje. Tokioms medžiagoms kaip didelio anglies kiekio plienas ši platesnė HAZ gali sukelti didelį briaunos sukietėjimą, todėl vėlesnės apdirbimo operacijos, pvz., gręžimas ar sriegimas, yra labai sudėtingos ir pagreitėja įrankių susidėvėjimas.
Našumo palyginimo veiksniai
Norint palyginti lazerinį ir plazminį pjovimą, reikia išanalizuoti gamybos rodiklius: tikslumą, greitį ir proceso valdymą. Šie veiksniai tiesiogiai veikia mašinos našumą ir detalės kainą. Nors lazerinė technologija paprastai dominuoja greičiu ir tikslumu apdirbant plonas medžiagas, plazminės sistemos siūlo neprilygstamą našumą apdorojant storus plokščių profilius.
Šiuolaikinė CNC (kompiuterinio skaitmeninio valdymo) integracija pagerino abiejų procesų našumą, tačiau fiziniai pjovimo įrankių apribojimai – šviesa ir jonizuotos dujos – diktuoja jų didžiausias našumo ribas. Norint analizuoti šiuos našumo veiksnius, reikia atsižvelgti į konkrečius kiekybinius slenksčius, tokius kaip paviršiaus šiurkštumo (Ra) vertės, judėjimo greitis milimetrais per minutę ir sudėtinga pjovimo dujų sąveika.
Tikslumas, pakartojamumas ir pjovimo kokybė
Tikslumas ir pakartojamumas yra lazerinio pjovimo požymiai. Aukštos kokybės pluošto lazerinė sistema, varoma linijinių variklių, gali pasiekti ±0,03 mm padėties nustatymo tikslumą ir ±0,02 mm pakartojamumą. Pjovimo paviršius yra itin lygus, paprastai paviršiaus šiurkštumas (Ra) yra nuo 1,6 µm iki 6,3 µm, priklausomai nuo pagalbinių dujų. Be to, lazerinis pjovimas praktiškai nesukuria jokio krašto nuolydžio (mažesnio nei 1°), užtikrinant idealiai statmenas briaunas, kurioms nereikia antrinio stačiakampio formavimo.
Plazminio pjovimo sistemos, nors ir labai pajėgios, veikia su platesniais tolerancijos intervalais. Standartinė plazma pasiekia maždaug ±0,5 mm padėties nustatymo tikslumą, o didelės raiškos (HD) plazma gali jį sumažinti iki ±0,2 mm. Paviršiaus apdaila yra šiurkštesnė, paprastai Ra 6,3–12,5 µm diapazone. Kaip pažymėta metalurgijos analizėje, plazmos lankai dėl dujų sūkurio formos iš esmės pasižymi nedideliu smailėjimu. Net ir naudojant pažangias „True-Hole“ ar panašias technologijas, plazminis pjovimas paprastai pasižymi 1–3° krašto nuožulnumu, į kurį reikia atsižvelgti pjaunant tarpusavyje susijusias dalis.
Pjovimo greitis ir našumas
Pjaustant ploną metalo lakštą (iki 6 mm), šviesolaidiniai lazeriai pasižymi našumu, kurio plazminės sistemos fiziškai negali pasiekti. 10 kW šviesolaidinis lazeris gali pjauti 1 mm storio mažaanglį plieną stulbinančiu greičiu, viršijančiu 40 000 mm/min. (40 metrų per minutę). Šis greitas judėjimas kartu su didelio greičio pramušimo procedūromis leidžia vienam lazeriui pagaminti daugiau nei keliems revolveriniams pramušėjams ar plazminiams stalams, kai reikia plono skersmens metalo.
Tačiau lazerių greičio pranašumas eksponentiškai mažėja didėjant medžiagos storiui. Kai mažaanglio plieno plokštės storis viršija 20–25 mm, plazminis pjovimas tampa žymiai greitesnis ir stabilesnis. 300 amperų plazminė sistema gali pjauti 25 mm plieno plokštę maždaug 1800 mm/min. greičiu, išlaikydama pastovią pjovimo kokybę ir greitą pradurimą. Sunkiųjų plokščių aplinkoje plazma per valandą pagamina didesnį apdorojamos medžiagos kiekį nei standartinės lazerinės sistemos, užtikrindamos didesnį našumą konstrukcinio plieno ir sunkiosios įrangos gamyboje.
Dujų pasirinkimas, galios lygis ir CNC valdymas
Dujų pasirinkimas yra labai svarbus abiejų technologijų našumo kintamasis. Lazerinis pjovimas labai priklauso nuo didelio grynumo pagalbinių dujų. Deguonis naudojamas egzoterminiam mažaanglio plieno pjovimui, kuriam reikalingas mažas slėgis (0,5–2 barai), bet didelis grynumas (99,95 %). Azotas naudojamas nerūdijančio plieno ir aliuminio pjovimui lydymo ir pūtimo būdu, siekiant išvengti oksidacijos, kuriam reikia didžiulių kiekių ir didelio slėgio (iki 20–25 barų), o tai sudaro dideles eksploatavimo išlaidas.
Plazminės sistemos naudoja platesnį dujų spektrą lankui formuoti ir pjovimo briaunai apsaugoti. Ekonomiškam pjovimui galima naudoti standartinį dirbtuvių orą, tačiau jis įneša drėgmės ir deguonies, kurie pablogina eksploatacinių medžiagų tarnavimo laiką ir pjovimo kokybę. Didelės raiškos plazma naudoja tikslius CNC valdomus dujų pultus, kad būtų galima greitai maišyti deguonį, azotą ir argono/vandenilio mišinius. Pavyzdžiui, pjaunant storą nerūdijantį plieną dažnai naudojamas argono/vandenilio mišinys (H35), kad jis degtų karščiau ir būtų švaresnis, todėl reikalinga pažangi CNC integracija, kad būtų galima valdyti tikslų perėjimą tarp išankstinio srauto, pradūrimo ir pjovimo dujų slėgio.
Sąnaudų, saugos ir tiekimo aspektai
Sprendimas tarp lazerio ir plazmos apima daug daugiau nei technines galimybes; tai iš esmės verslo skaičiavimas, apimantis kapitalo išlaidas (CapEx), veiklos sąnaudas (OpEx), įrenginių saugą ir tiekimo grandinės logistiką. Didelio našumo pjovimo sistemos reiškia dideles investicijas, o jų bendros eksploatavimo išlaidos turi būti apskaičiuojamos per tipinį 5–7 metų nusidėvėjimo ciklą.
Be to, šių dviejų technologijų aplinkosaugos ir saugos reikalavimai labai skiriasi. Įrenginiai turi būti pasirengę valdyti skirtingus su kiekvienu procesu susijusius pavojus – nuo intensyvaus plazmos lanko decibelų lygio iki nematomų, tinklainę pažeidžiančių šviesolaidinio lazerio bangos ilgių.
Įrangos investicijos, eksploatacinės medžiagos ir eksploatavimo išlaidos
Pradinės investicijos į įrangą yra tiesioginis skirtumas tarp dviejų procesų. Aukštos kokybės automatizuotai pluošto lazerinei sistemai (nuo 8 kW iki 12 kW) paprastai reikia kapitalo investicijų nuo 400 000 iki daugiau nei 1 000 000 USD, priklausomai nuo medžiagų tvarkymo automatizavimo. Tuo tarpu aukščiausios klasės didelės raiškos CNC plazminis stalas su 300 amperų maitinimo šaltiniu paprastai kainuoja nuo 80 000 iki 150 000 USD. Šis didžiulis kapitalo išlaidų skirtumas reiškia, kad lazerinėms sistemoms reikalingas didelis panaudojimo lygis (dažnai >75 % bendro įrangos efektyvumo), kad būtų pateisinta investicijų grąža.
Eksploatavimo išlaidos taip pat labai palankios plazmos naudojimui bendrai gamybai, nors lazeriai yra labai efektyvūs vienai detalei apdirbant plonas medžiagas. Lazerio eksploatavimo išlaidos svyruoja nuo 20 iki 40 USD per valandą, daugiausia dėl didelio slėgio azoto sunaudojimo, energijos suvartojimo ir brangių keičiamų optinių / apsauginių langų. Plazmos eksploatavimo išlaidos paprastai svyruoja nuo 15 iki 25 USD per valandą. Tačiau plazma greitai sunaudoja purkštukus, elektrodus ir sūkurinius žiedus; plazmos elektrodą gali tekti pakeisti po 600–1000 pradūrimų, o lazerio purkštukai tarnauja žymiai ilgiau.
Pastaba: toliau pateikti finansiniai skaičiai yra apytiksliai. Faktinės išlaidos labai skiriasi priklausomai nuo regiono, gamintojo ir konkrečios įrenginio konfigūracijos.
| Kaina / metrika | Pluošto lazerinis pjovimas (10kW) | Didelės raiškos plazma (300A) |
|---|---|---|
| Tipinis kapitalinių išlaidų diapazonas | 400 000–1 200 000 USD ir daugiau | 80 000–150 000 USD |
| Valandinės eksploatavimo išlaidos | 20–40 USD / val. | 15–25 USD / val. |
| Pirminės eksploatacinės medžiagos | Apsauginiai langai, antgaliai, N2 dujos | Elektrodai, antgaliai, skydai, O2/oras |
| Priežiūros dėmesys | Šaldymo sistemos, optika, šviesolaidžių tiekimas | Degiklio galvutės, dujų valdymo pultai, vandens stalai |
Vėdinimas, dūmai, triukšmas ir priešgaisrinė sauga
Saugos ir aplinkos kontrolė reikalauja atskirų įrenginių modifikacijų. Skaiduliniai lazeriai veikia 1,06 µm bangos ilgiu, kuris lengvai prasiskverbia pro žmogaus rageną ir sukelia akimirksniu negrįžtamą tinklainės pažeidimą. Todėl lazeriniai stalai turi būti visiškai uždaryti šviesai nepralaidžiuose, 1 klasės saugos gaubtuose su specialiais lazeriui saugiais stebėjimo langeliais. Jiems taip pat reikalingos tvirtos dulkių ištraukimo sistemos (paprastai nuo 2 000 iki 6 000 CFM), kad būtų surinktos pavojingos metalinės dalelės.
Kita vertus, plazminis pjovimas yra atvirojo stalo procesas, tačiau kelia didelį triukšmo ir dūmų pavojų. Didelės srovės plazminis lankas gali sukelti triukšmo lygį, viršijantį 115 decibelų (dB), todėl operatoriams reikalingi griežti klausos apsaugos protokolai. Norint susidoroti su didžiuliu toksiškų garų ir kibirkščių kiekiu, plazminiai stalai turi būti aprūpinti giluminio vandens stalu (kuris sugeria triukšmą ir sulaiko daleles, tačiau išskiria pavojingas nuotekas) arba didele žemyn nukreipta ventiliacijos sistema, galinčia ištraukti nuo 5 000 iki 10 000 CFM oro, kartu su galingomis gaisro gesinimo sistemomis, kad būtų sumažinta ortakių gaisrų rizika.
Užsakomųjų paslaugų teikimas, vidiniai pajėgumai ir gamybos terminai
Gamintojams, sprendžiantiems, ar pjaustymą atlikti pačiai, ar perduoti jį išorės tiekėjams, svarbiausi kintamieji yra pajėgumai ir gamybos laikas. Užsakymas samdomam tiekėjui perkelia kapitalinių išlaidų naštą, tačiau įveda minimalius užsakymo kiekius (MOQ) ir ilgesnius gamybos laikus, dažnai trunkančius nuo 1 iki 3 savaičių. Jei gamintojo vidinė plonasienių, didelio tikslumo detalių paklausa viršija 100 valandų per mėnesį, vidinio lazerio finansavimas dažnai tampa matematiškai pagrįstas.
Tačiau daugeliui vidutinio dydžio originalios įrangos gamintojų (OEM) plazminio pjovimo paslaugų užsakymas išlieka labai patrauklus daugeliui vidutinio dydžio originalios įrangos gamintojų (OEM). Kadangi plazminiai stalai storas plokštes apdoroja labai greitai, specialus aptarnavimo centras gali pasiūlyti labai konkurencingas kainas už svarą, kurias sunku įveikti įmonės viduje, nebent gamintojas per metus apdoroja šimtus tonų plieno. Plazminio pjovimo paslaugų užsakymas įmonės viduje paprastai pateisinamas, kai greitas prototipų kūrimas, sunkiosios įrangos gamyba pagal užsakymą arba visiška gamybos grafiko kontrolė nusveria neapdorotus vienos detalės kainos rodiklius.
Kaip pasirinkti tinkamą pjovimo būdą
Tinkamo pjovimo metodo pasirinkimas reikalauja sujungti medžiagų specifikacijas, matmenų tolerancijas ir finansinius apribojimus į darnią gamybos strategiją. Nėra universalios „geriausios“ technologijos; yra tik optimalus procesas konkrečiam veiklos profiliui. Inžinerijos komandos turi griežtai įvertinti savo medžiagų sąrašą ir istorinius gamybos duomenis, kad nustatytų, kuri sistema užtikrins didžiausią investicijų grąžą.
Efektyviausios sprendimų priėmimo sistemos analizuoja skylės ir storio santykį, priimtiną briaunos nuolydžio laipsnį ir antrinių operacijų poreikį. Nustatydami tvirtas kiekybines šių parametrų ribas, gamintojai gali užtikrintai pasirinkti įrangą, kuri atitinka jų gamybos įgaliojimus ir kurios atsipirkimo laikotarpis yra 24–36 mėnesiai.
Pritaikykite procesą prie tolerancijos ir medžiagų poreikių
Pagrindinis techninis kriterijus renkantis procesą yra mašinos galimybių atitikimas detalės geometriniams reikalavimams. Svarbus rodiklis yra minimalus skylės skersmuo, palyginti su medžiagos storiu. Skaiduliniai lazeriai puikiai pjauna mikroelementus, paprastai pasiekdami 0,5:1 skylės skersmens ir storio santykį (pvz., pjaustant 3 mm skylę 6 mm plokštėje). Jei gaminio konstrukcija reikalauja sudėtingo profiliavimo, aštrių vidinių kampų arba mažų srieginių skylių, lazerinis pjovimas yra būtinas.
Plazminį pjovimą riboja lanko sūkurio fizika. Standartinei plazmai paprastai reikalingas 1,5:1 skylės ir storio santykis, o tai reiškia, kad 10 mm plokštei reikia mažiausiai 15 mm skylės skersmens, kad būtų išlaikytas cilindrinis vientisumas. Pažangios didelės raiškos plazminės sistemos su specializuota skylių pjovimo technologija gali pasiekti 1:1 santykį, tačiau kūgis išlieka svarbiu veiksniu. Jei detalių tolerancijos leidžia ±0,5 mm nuokrypį ir daugiausia susijusios su išoriniais profiliais arba didelėmis varžtų skylėmis, plazma yra labai ekonomiškas sprendimas, nereikalaujantis pernelyg sudėtingų procesų.
Kada verta rinktis lazerinį pjovimą
Lazerinis pjovimas turėtų būti numatytasis pasirinkimas, kai gamybos mišinyje daugiausia dėmesio skiriama plono ir vidutinio storio lakštiniam metalui (iki 15 mm). Tokios pramonės šakos kaip aviacijos ir kosmoso, medicinos prietaisų gamyba, elektronikos korpusų ir automobilių štampavimas priklauso nuo lazerių dėl jų neprilygstamo greičio apdirbant plonas medžiagas ir nepriekaištingos briaunų kokybės. Kai detalės turi būti tiesiai iš pjovimo stalo ant staklių ar automatinio suvirinimo kameros be rankinio šerpetų šalinimo, lazerio be šerpetų, nulinio kūgio briauna yra nepakeičiama.
Be to, lazerinis pjovimas yra geriausias pasirinkimas apdorojant labai sudėtingas detales su nedideliu tarpu tarp tinklelio. Siauras 0,2 mm pjūvis leidžia programinei įrangai supakuoti dalis milimetrų atstumu, todėl medžiagų panaudojimo rodiklis viršija 85 %. Įrenginiams, apdorojantiems brangius lydinius, tokius kaip titanas, plonas nerūdijantis plienas arba specializuotas aliuminis, dėl siauro lazerio pjūvio sutaupytos medžiagos gali kompensuoti didesnes valandines eksploatavimo išlaidas per pirmuosius eksploatavimo metus.
Kada rinktis plazminį pjovimą
Plazminis pjovimas yra puikus pasirinkimas sunkiosios pramonės gamyboje, plieno konstrukcijų apdirbime ir laivų statyboje.
Svarbiausios išvados
- Rinkitės lazerinį pjovimą, kai detalėms reikalingi griežti tolerancijos taškai, tikslios savybės, švarūs kraštai arba minimali antrinė apdaila.
- Naudokite plazminį pjovimą storoms plokštėms ir konstrukcijoms, kai pjovimo greitis ir mažesnė įrangos kaina nusveria itin didelį tikslumą.
- Tikimasi, kad skaidulinių lazerių sistemos pasieks maždaug ±0,05 mm iki ±0,1 mm toleranciją, palyginti su maždaug ±0,3 mm iki ±0,5 mm plazminio pjovimo atveju.
- Venkite plazminio pjovimo ploniems, mažesniems nei maždaug 3 mm storio lakštams, kai labai svarbu kontroliuoti iškraipymą ir matmenų tikslumas.
- Įtraukite ir tolesnį darbą, nes prasta briaunų kokybė arba karščio deformacija gali padidinti bendrą detalės kainą 20–40 %.
Dažnai užduodami klausimai
Kuris procesas yra tikslesnis lakštinio metalo apdirbimui?
Lazerinis pjovimas paprastai yra tikslesnis, o tipinės pramoninio pluošto lazerio paklaidos yra nuo ±0,05 mm iki ±0,1 mm. Plazminis pjovimas paprastai pasiekia apie ±0,3 mm iki ±0,5 mm, todėl jis labiau tinka sunkesnėms plokštėms, kur itin griežti paklaidos yra mažiau svarbūs.
Kada plazminis pjovimas yra geresnis pasirinkimas?
Plazminis pjovimas dažnai geriau tinka storoms anglinio plieno plokštėms, konstrukciniams komponentams ir darbams, kur greitis ir mažesnė įrangos kaina yra svarbesni nei puiki briaunų kokybė ar tikslus matmenų tikslumas.
Ar lazerinis pjovimas sumažina antrinio apdorojimo kiekį?
Taip. Lazerinis pjovimas sukuria švaresnius kraštus, siauresnius pjūvius ir mažiau šiluminės deformacijos, todėl dalys dažnai tiesiogiai perkeliamos į lenkimo, suvirinimo ar mechaninio apdirbimo vietas, minimaliai šlifuojant ar apdailinant.
Ar plazma pjovimas tinka ploniems metalo lakštams?
Paprastai netinka didelio tikslumo plonasluoksniams, mažesniems nei maždaug 3 mm, darbams. Didesnis plazmos šilumos tiekimas gali sukelti deformaciją, iškraipymą ir platesnius pjovimo kelius, ypač dirbant su subtiliomis ar sudėtingomis detalėmis.
Kuris pjovimo būdas yra ekonomiškesnis?
Tai priklauso nuo detalės. Lazerinis pjovimas reikalauja didesnių investicijų į įrangą, tačiau gali sumažinti atliekų ir papildomo apdorojimo kiekį. Plazminis pjovimas pasižymi mažesnėmis sąnaudomis ir dideliu našumu dirbant su storomis plokštėmis, tačiau tikslioms detalėms gali prireikti daugiau apdailos.